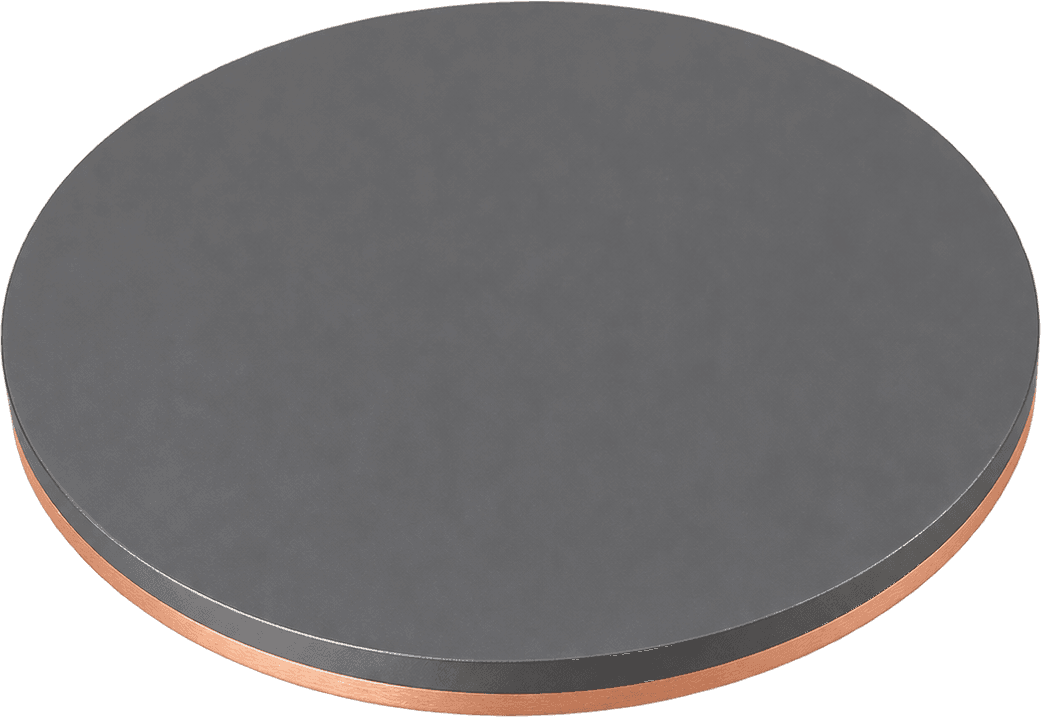
스퍼터링 타겟

스퍼터링 타겟

반도체 배선, 디스플레이 박막, 태양전지 전극 증착에 사용되는 고순도 텅스텐 · 몰리브덴 스퍼터링 타겟입니다.

99.95 % +소재 순도박막 오염을 줄임
도면 기준형상 가공원형 · 사각 · 로터리
인듐 · 확산본딩 방식냉각 효율을 좌우
3,422 °C텅스텐 융점고출력에 견딤

APPLIED PARTS

형상과 본딩으로 나뉘는 타겟

고정밀 W · Mo 보트 & 도가니의 형상별 단면

장비에 맞춰 제작하는 타겟입니다. 형상과 백킹 플레이트 본딩을 요구 사양에 맞춰 가공합니다.

등록된 사진이 없습니다100 %스크롤로 확대 · 끌어서 이동

SPECIFICATIONS

공통 표준 사양

형상과 본딩 방식에 관계없이 공통으로 적용되는 값입니다.

소재텅스텐(W) · 몰리브덴(Mo) — 순도 99.95 % 이상
제작 방식정밀 가공 — 도면 치수로 가공 후 세정
형상원형 · 사각 · 로터리 — 장비 규격에 맞춰 제작
본딩인듐 · 확산 접합 — 백킹 플레이트와 결합
사용 환경고진공 스퍼터 — 고출력 조건 대응

형상 · 본딩 · 세정 수준은 장비와 공정에 따라 정해집니다. 도면과 조건을 알려 주시면 확인 후 회신드립니다.

KEY FEATURES

순도와 본딩이 수율을 가른다

불순물과 본딩 불량이 곧 박막 결함입니다.

CROSS SECTION
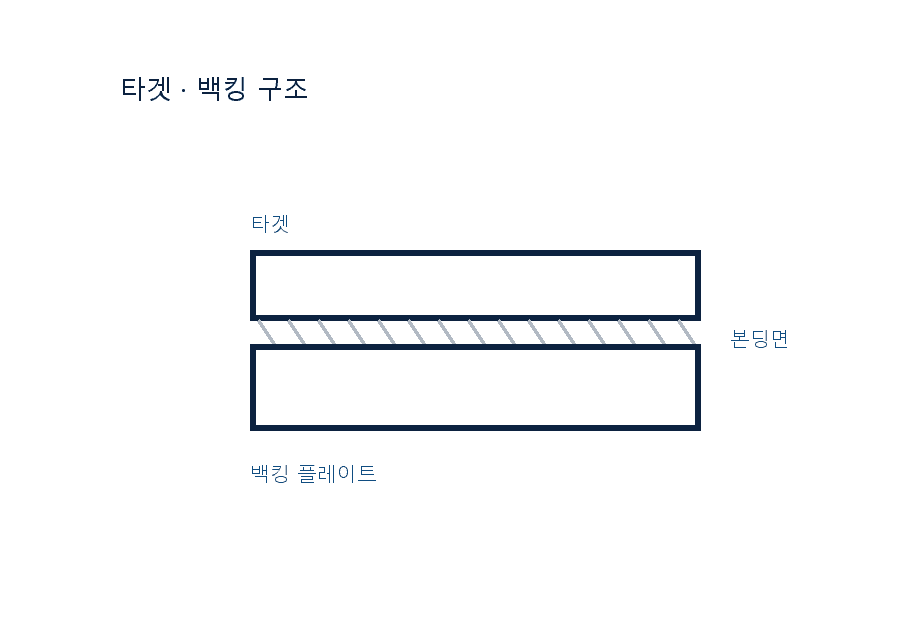
AlN 히터 단면 구조

타겟과 백킹 플레이트의 접합 상태가 냉각과 출력 한계를 정합니다.

01

고순도

High Purity

박막에 섞이는 불순물을 줄여 배선 저항과 특성 편차를 잡습니다.

02

본딩 품질

Bonding Quality

접합면에 공극이 있으면 그 자리부터 과열돼 타겟이 깨집니다.

03

치수 정밀도

Dimensional Accuracy

장착면 평탄도가 맞아야 냉각과 방전이 안정됩니다.

소재별 융점 비교

텅스텐 (W)3422
몰리브덴 (Mo)2623
알루미늄 (Al)660

융점 °C. 값이 클수록 고출력 스퍼터에 견딥니다.

왜 본딩인가

스퍼터 출력은 열로 바뀝니다. 접합이 나쁘면 열이 안 빠져 타겟이 갈라집니다.

재생

사용한 타겟은 재본딩으로 되살릴 수 있습니다. 조건을 보고 판단합니다.

99.95% +소재 순도
도면기준형상 가공
인듐또는 확산본딩 방식

DESIGN PRECISION

장비에 맞춰 형상을 정합니다

타겟은 형상과 본딩이 제품을 가릅니다.

제품 단면

같은 타겟이라도 본딩 방식을 바꾸면 견딜 수 있는 출력이 달라집니다.

도면기준

형상 가공

장착 규격과 침식 형상을 함께 봅니다.

인듐또는 확산

본딩 선택

출력과 냉각 조건을 보고 고릅니다.

세정등급

표면 관리

파티클을 줄이려면 세정 수준을 올립니다.

규격을 고르는 게 아니라, 함께 개발합니다 . (장비 규격과 공정 출력만 알려 주시면 형상부터 같이 잡아 드립니다.)

APPLICATIONS

적용 분야

타겟이 쓰이는 갈래입니다. 공정마다 형상과 본딩이 다릅니다.

반도체 배선게이트 · 배선용 금속 박막 증착에 사용됩니다.
디스플레이TFT 배선과 전극 박막 증착에 사용됩니다.
태양전지전극과 반사막 증착에 사용됩니다.
광학 코팅반사 · 차단막 증착에 사용됩니다.
경질 코팅공구와 부품의 내마모 코팅에 사용됩니다.
연구 장비소형 스퍼터 장비용 타겟으로 제작합니다.
반도체 배선디스플레이태양전지광학 코팅

LEAD TIME

제작 · 납기 안내

도면으로 만드는 제품입니다. 진행 순서를 미리 알려 드립니다.

STEP 01

도면 접수

장비 규격, 형상, 본딩 방식과 세정 수준을 보내 주십시오.

1 일 이내 회신

STEP 02

사양 검토

형상 공차와 본딩, 세정 조건을 검토합니다.

2 – 4 일

STEP 03

가공 · 본딩

도면 치수로 가공하고 백킹 플레이트와 접합합니다.

확인 필요

STEP 04

검사 · 납품

치수와 접합 상태를 검사해 성적서와 함께 보냅니다.

확인 필요

최소 수량

값 없음

형상과 크기에 따라 달라집니다.

표준 납기

값 없음

도면 승인일 기준. 본딩이 들어가면 기간이 더해집니다.

함께 드리는 것

시험 성적서

치수 · 접합 검사 결과를 납품 시 함께 보냅니다.

HANDLING

취급 시 주의

고융점 금속 공통 사항입니다. 취급 방법에 따라 수명이 크게 달라집니다.

01

개봉 후에는 맨손으로 만지지 마십시오. 지문의 유분이 고온에서 탄화되어 오염원이 됩니다.

02

충격이나 굽힘에 약합니다. 텅스텐은 상온에서 취성이 있어 낙하 시 균열이 생길 수 있습니다.

03

대기 중에서 500°C 이상 가열하지 마십시오. 산화가 급격히 진행됩니다. 반드시 진공 또는 불활성 분위기에서 사용하십시오.

04

급격한 승온·냉각을 피하고, 초기 사용 시 저전류로 예비 가열(에이징)을 권장합니다.

05

보관은 건조한 실내에서, 방습 포장 상태를 유지하십시오.

설치 · 운전 조건이 특수한 경우 담당자가 사전 검토를 도와드립니다. 도면이나 공정 조건을 보내주시면 적합한 소재부터 함께 검토합니다.

CNC 정밀 가공 현장

첨단 소재 공급 및 가공,
Global Material Leader

소재부터 가공품까지, 고객의 입장에서 가장 좋은 Solution을 드립니다.

평일 AM 9:00 ~ PM 5:30 (격주 금요일 PM 4:00 / 주말 · 공휴일 휴무)

현재 스퍼터링 타겟 페이지를 보고 계십니다.온라인 판매는 하지않습니다. 사양·수량을 문의 주시면 확인 후 견적을 회신드립니다.TOP

(주) 코리아텅스텐

KOREA TUNGSTEN CO.,LTD

고융점 금속 소재 공급 및 초정밀 가공 — 반도체·디스플레이·방산·우주·의료 & 방사선 분야의 핵심 소재를 공급합니다.

(유) 이노엠티

INNOMT CO.,LTD

코리아텅스텐 공식 해외 사업부

© 2026 (주)코리아텅스텐. Korea Tungsten Co., Ltd. All rights reserved. 10949 경기도 파주시 조리읍 비득바위길 83 (오산리 364-2)   031-975-1717

© 2026 (유)이노엠티. INNOMT Co., Ltd. All rights reserved. 10543 경기 고양시 덕양구 으뜸로 50,아이에스비즈타워한강3차지식산업센터A동 1710호 02-6408-4239

개인정보처리방침

이용약관

쿠키 설정