
선반과 밀링, 드릴링으로 텅스텐·몰리브덴 부품을 도면 치수대로 깎아냅니다.
OVERVIEW
텅스텐과 몰리브덴은 녹는점이 높고 단단하지만 충격에는 약합니다. 일반 금속과 같은 방식으로 깎으면 미세 균열이 생기기 때문에 절삭 속도와 이송, 공구 선택을 소재에 맞춰 잡습니다.
가공 중 발생하는 열은 냉각수로 빼내고, 진동을 줄이기 위해 견고한 고정 장치와 진동 감쇠 기능이 있는 공구 홀더를 씁니다. 앞뒷면은 물론 측면까지 나사 구멍이 들어가는 부품도 대응합니다.
보유 설비
HWACHEON UL Series · 밀링 · 드릴링 · 다면 복합
HWACHEON VESTA 1050B · 중절삭 밀링 · 드릴링 · 탭
HWACHEON HI-TECH 200 · 선삭 · 내외경 · 단차
HWACHEON CUTEX 380A · 대형 선삭 · 복합 가공
HANWHA XD10 · 소형 다축 선삭
HANWHA
HL580 · 단품 · 시제품 선삭
평면 · 홈 · 구멍
깊은 구멍 · 미세 드릴
SCOPE
다루는 범위
01
선삭
원통형 부품의 외경과 내경, 단차를 잡습니다.
CNC 선반 · 수평 터닝센터 · 자동선반
02
밀링
평면과 홈, 구멍을 도면 위치대로 냅니다.
고정밀 머시닝센터 · CNC 머시닝센터 · 범용밀링
03
드릴링
깊은 구멍과 미세한 구멍을 뚫습니다.
슈퍼드릴 · CNC 머시닝센터
04
보링
안쪽을 파내 안지름과 두께를 맞춥니다.
CNC 선반 · 수평 터닝센터
05
탭(나사산)
나사가 들어갈 나선을 직접 냅니다.
CNC 머시닝센터
06
다면 복합
여러 방향의 작업을 한 번 물려서 끝냅니다.
고정밀 머시닝센터 · 수평 터닝센터
※ 텅스텐은 일반 강재용 공구로는 거의 깎이지 않아 다이아몬드 코팅 초경이나 PCD 공구를 씁니다. 홀 가공은 날끝각을 118°보다 큰 130~140°로 잡아 진입 충격을 분산시키고, 공구가 나온 길이를 줄여 떨림을 막습니다.
CASE
CNC·MCT 가공 사례
선반과 머시닝센터로 깎아 납품한 부품입니다.
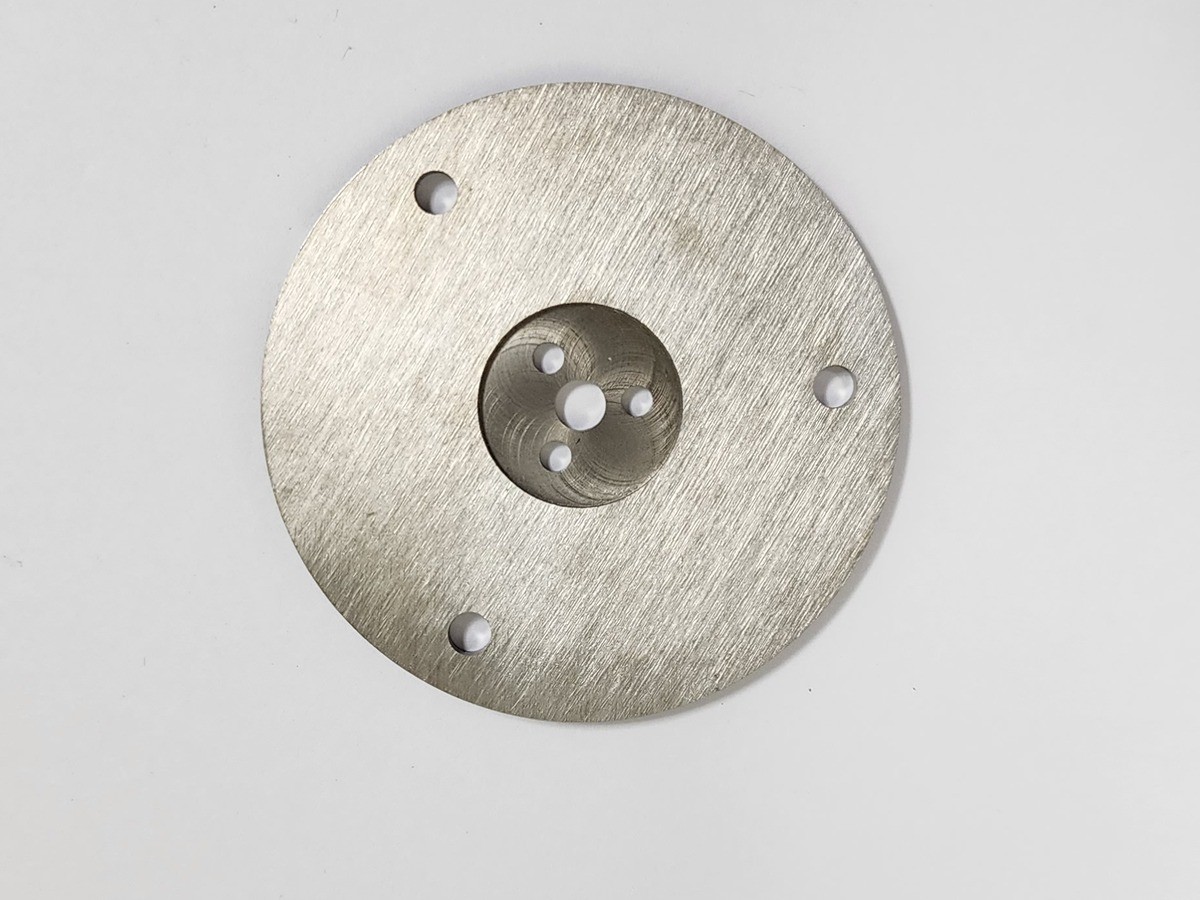
CASE 01
반도체 공정용 원판 부품
선삭 → 홀 가공 → 자리파기
원판의 외경과 두께를 선삭으로 잡고 볼트 구멍과 중앙 자리를 냈습니다. 텅스텐은 홀 가공에서 공구 파손과 치핑이 잦아, 날끝각을 키우고 회전 속도를 낮춘 조건으로 뚫었습니다.

CASE 02
T자 형상 정밀 부품
밀링 → 측면 탭
T자 외형을 밀링으로 깎고 측면에 나사산을 냈습니다. 모서리와 단차 부위의 치수 정밀도를 잡는 데 주력했고, 가공 후 표면 거칠기를 낮춰 마감했습니다.

CASE 03
연구용 초소형 부품
선삭 → 단차 가공
대학 연구실 도면으로 가공한 두 가지 형태의 부품입니다. 새끼손가락보다 얇고 작아 잘못 물리면 깨지거나 찍히기 때문에, 가공을 마친 뒤에도 파손이 없는지 하나씩 검수해 포장했습니다.
